

Решения в области архитектурного освещения, сгруппированные по задачам объекта
Каталоги отсортированы по форме. Специалисты не выбирают изделия по форме — они выбирают исходя из того, что выходит из строя на объекте: треснувший шов, потемневший угол, жалобы на блики, потолок с прогибом в 60 мм. Каждый из приведенных ниже разделов начинается с описания ограничивающих факторов и заканчивается артикулом, по которому можно сделать заказ.
Пять факторов, определяющих сечение
Если в техническом задании не указано ни одно из них, то речь идет о стандартном изделии, и решающим фактором становится цена. Если же в задании указано одно из них, то большая часть технических требований уже определена — ещё до того, как будет выбран хотя бы один светильник.
Что именно означает каждый из них
Как скрыть профиль в штукатурке
Конструкция без наличника — это не профиль с узким фланцем. Это элемент, вмонтированный в линию панели, зашпаклеванный и заглаженный, благодаря чему штукатурка плавно переходит к отверстию, не оставляя видимых металлических элементов. Ключевую роль здесь играют зашпаклеванный выступ и способ фиксации диффузора после заглаживания — а не отделка.
У дешёвых корпусов без обрамления на месте монтажа возникают две проблемы: плечо слишком неглубокое, чтобы выдержать два слоя краски и шпатлёвку, а диффузор вдавлен со стороны помещения, поэтому после отделки его невозможно извлечь, не повредив край.


Поворот за угол без тёмного клина
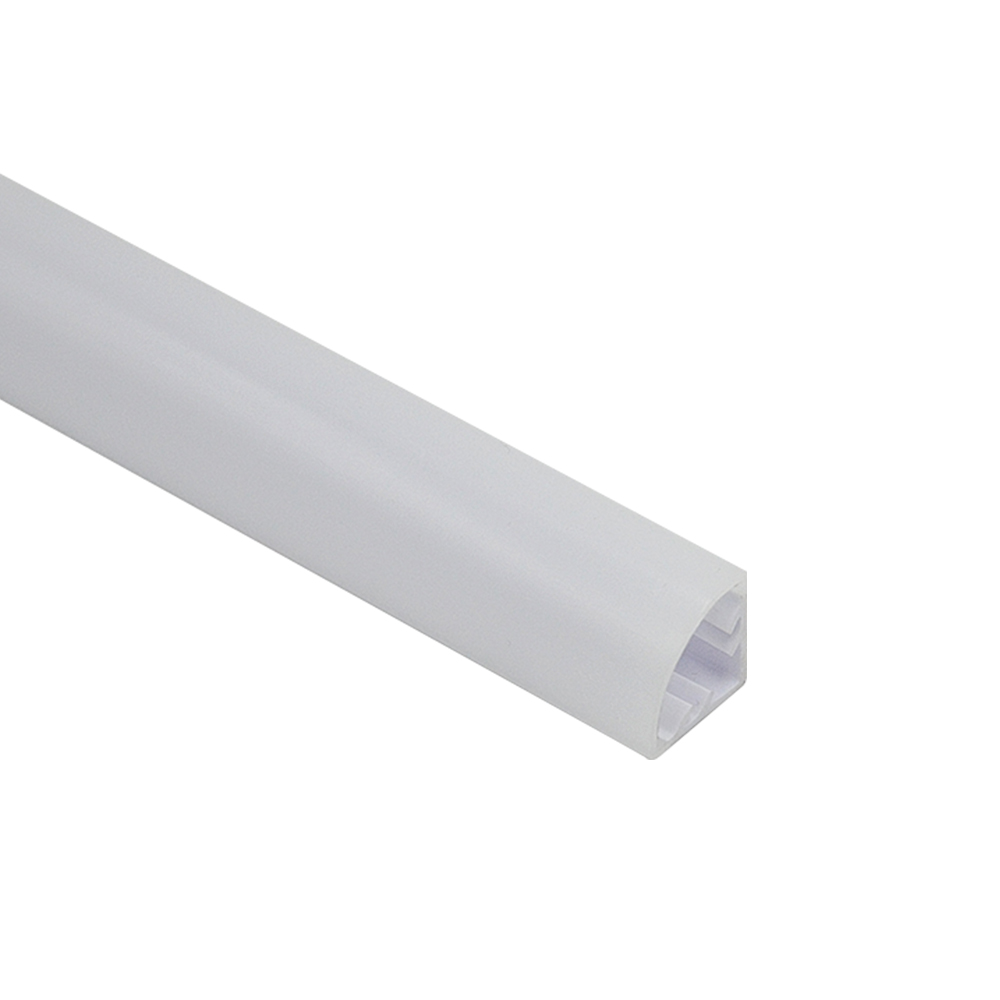
Прямой профиль не может плавно переходить в внутренний угол. Обычный способ решения этой проблемы — соединение двух профилей под углом на месте монтажа — оставляет видимый шов и, чаще всего, зазор в месте стыка диффузоров. Экструдированный угловой профиль уже имеет изгиб на 90°, поэтому обшивка вокруг поворота остается цельной.
Это особенно важно в месте стыка стены и потолка — именно там проектировщик и стремится максимально скрыть светильник.



Одно решение решает обе задачи: глубина полости
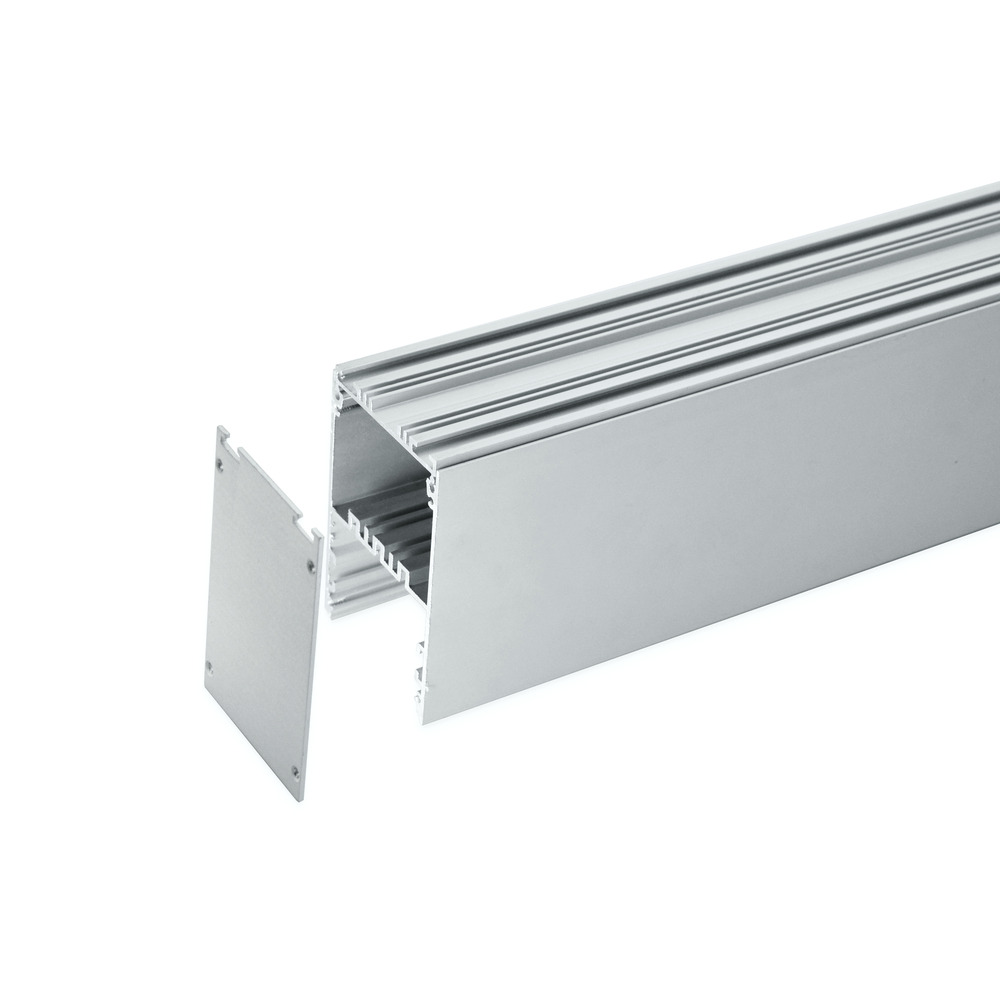
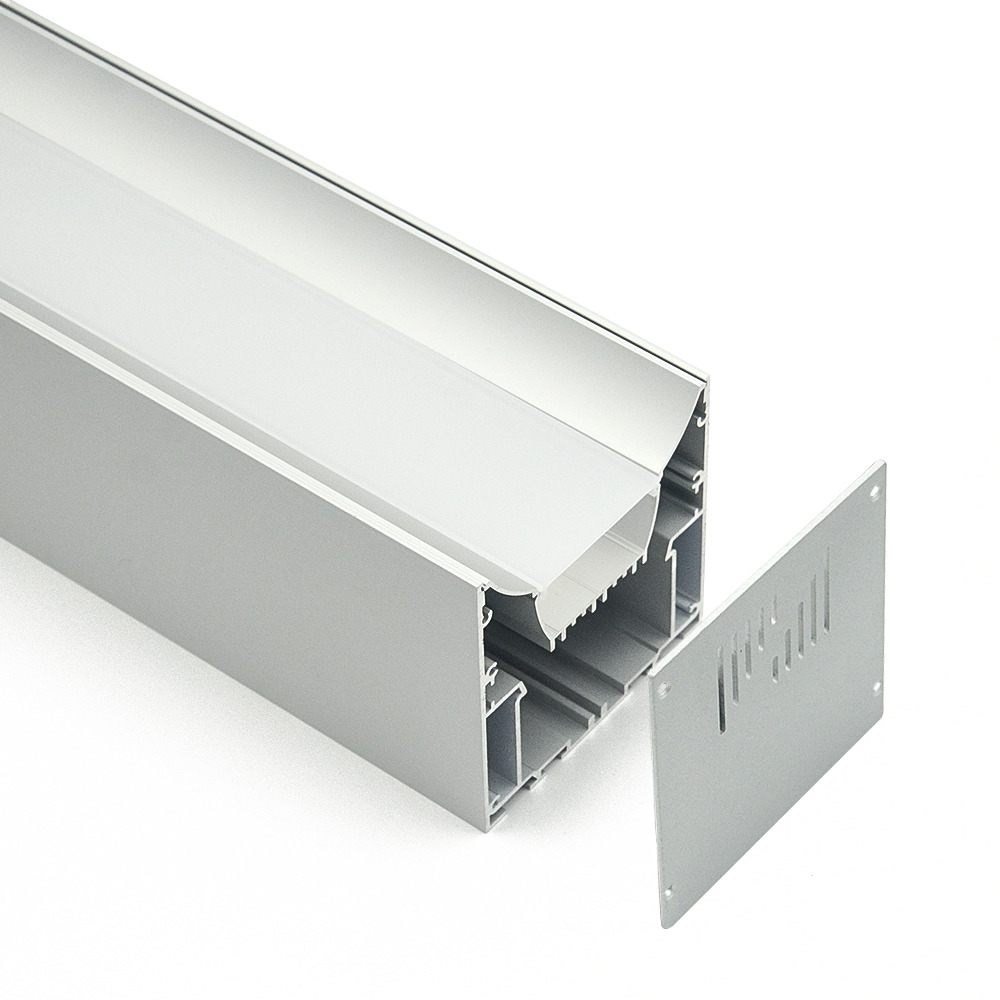
Ослепление в линейных деталях практически никогда не связано с диффузором. Если диод расположен близко к апертуре, при небольшом угле обзора его не скрывает никакая крышка: источник света должен находиться за выступом. Видимость точки определяется тем же соотношением, что и при взгляде с другой стороны — расстоянием между диодами к расстоянию от ленты до диффузора.
Таким образом, корпус с глубоким профилем и узкой полосой позволяет устранить блики и полосы одним махом, и это, как правило, обходится дешевле, чем переход всего проекта на технологию COB. Кроме того, в этом случае источник света остается заменяемым, чего нельзя сказать о производстве по технологии COB.


Когда нет потолка, который можно было бы использовать
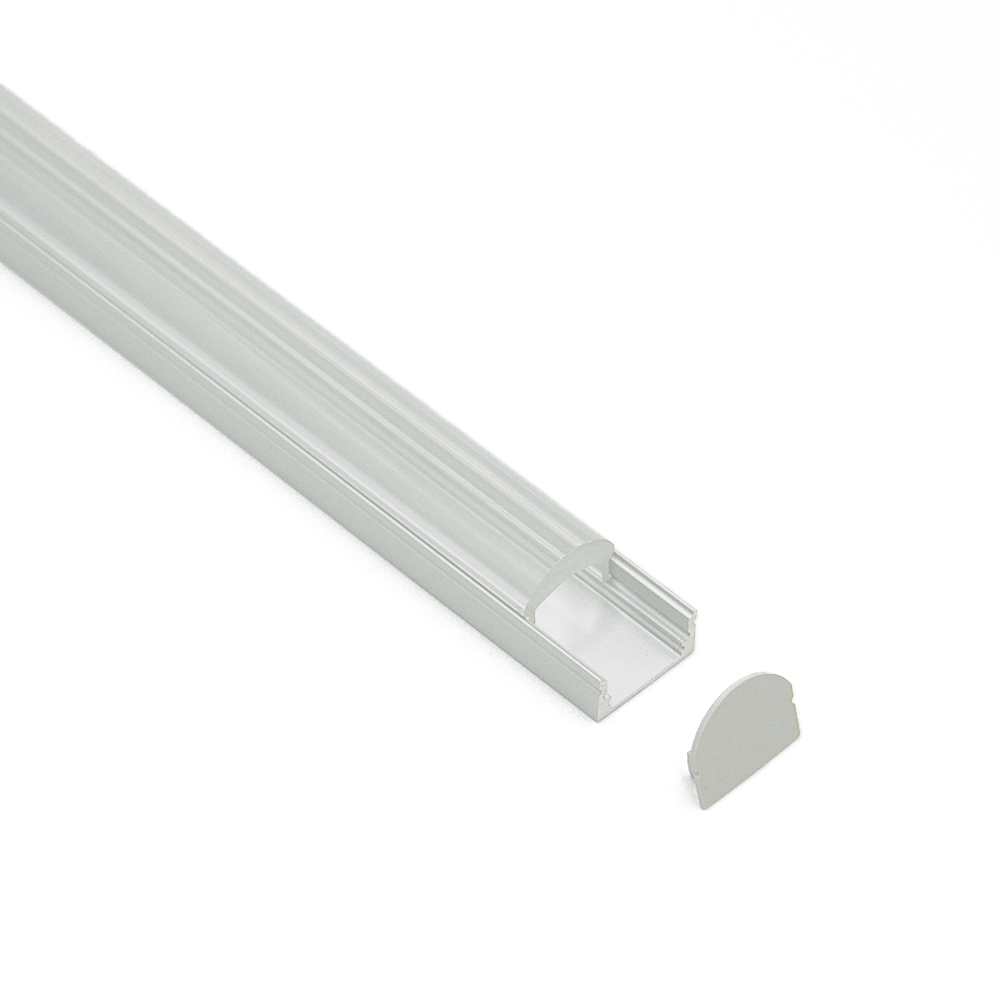
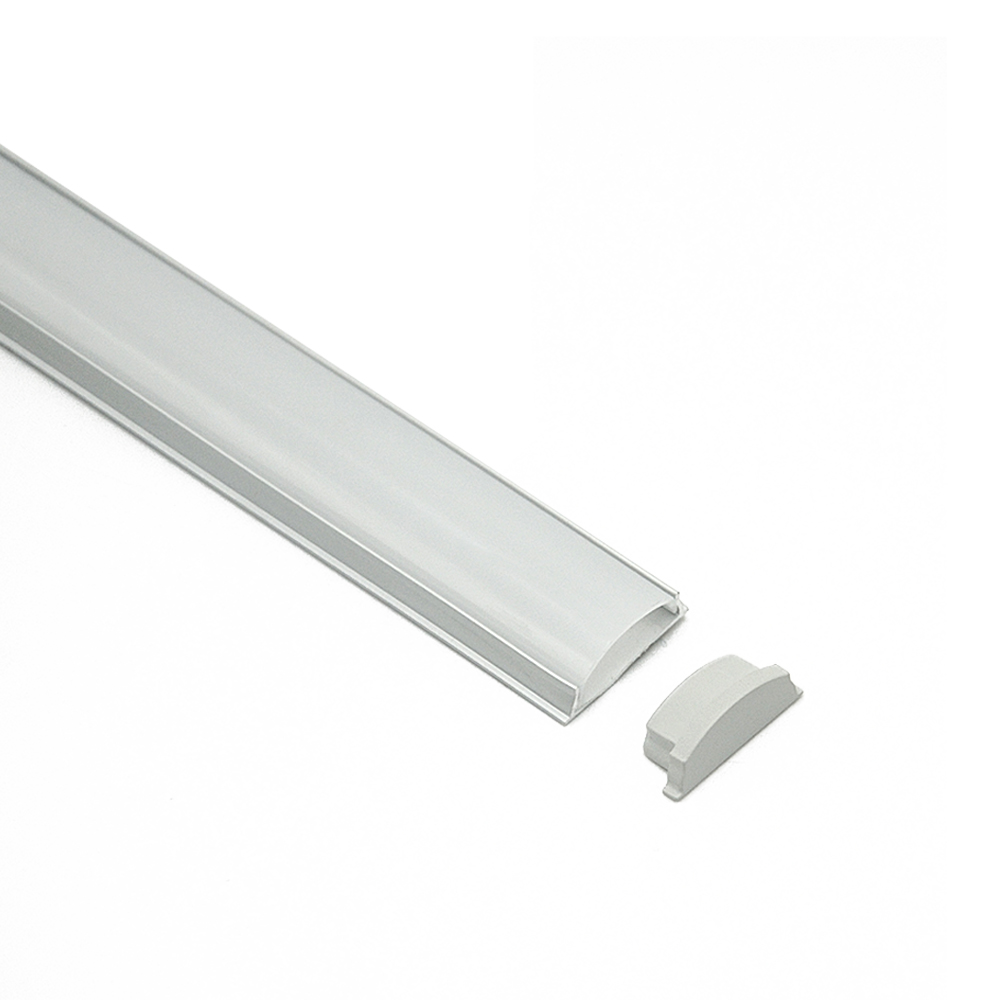
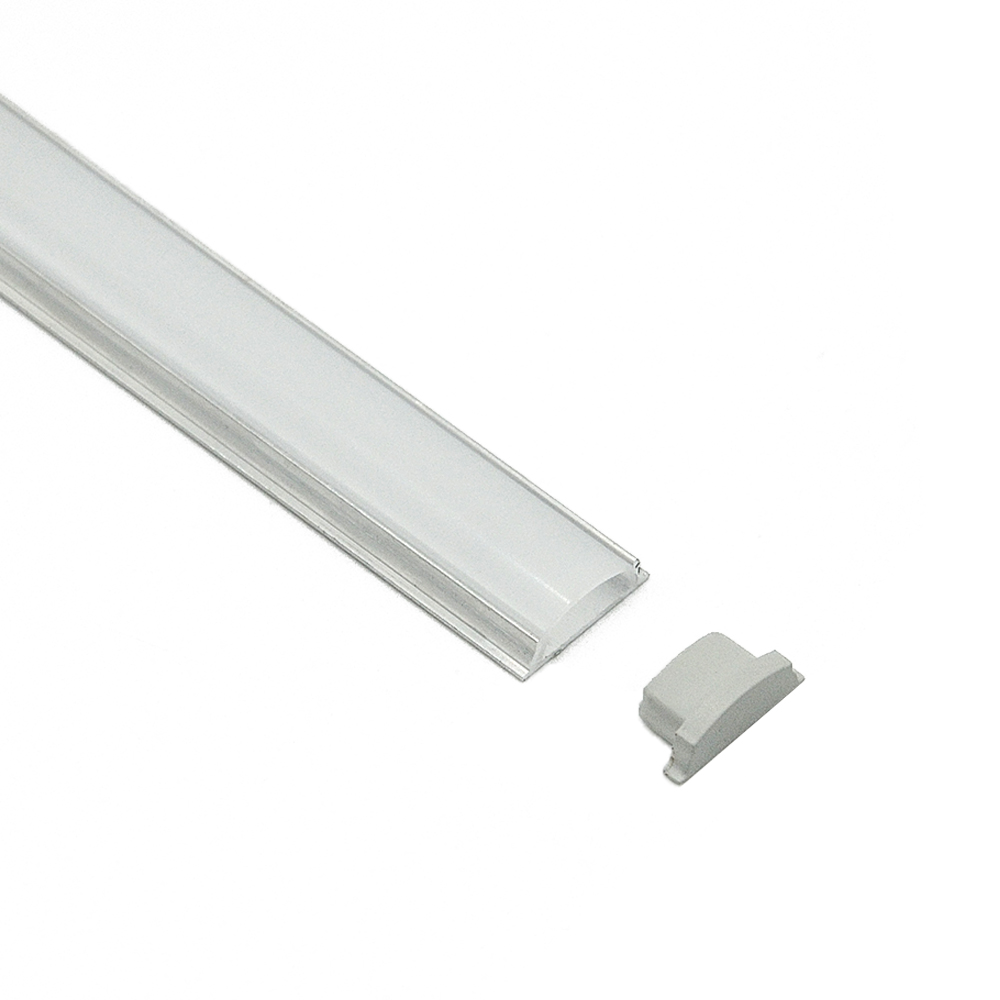
Края плит, фальцы столярных изделий, переоборудованные потолки с зазором 30 мм — все те случаи, когда подходит только корпус толщиной от 5 до 9 мм. Ограничение здесь не носит эстетический характер. Ширина планки уменьшается вместе с толщиной корпуса, поэтому производительность на метр соответственно снижается.
Чётко обозначьте этот компромисс ещё на этапе разработки технического задания. Корпус шириной 5 мм рассчитан на полоску шириной 5 мм; он не обеспечит такой же выходной сигнал, как корпус шириной 23 мм, и никакой диффузор этого не изменит.

Герметизация трубопровода, проходящего на открытом воздухе
Вода не проникает в алюминиевый профиль через его поперечное сечение. Она проникает через торцы и в месте соединения крышки. Таким образом, технические требования касаются того, как герметизирована торцевая заглушка, как крышка удерживается по всей длине и обеспечивается ли отвод воды из корпуса.
Мы не публикуем рейтинг защиты от проникновения для самого профиля. Этот рейтинг относится к готовому светильнику и зависит от расположенной внутри него прокладки, используемого герметика и способа закрытия торца. Любой, кто указывает индекс IP для необработанного экструдированного профиля, имеет в виду прокладку, а не сам профиль.


Схема процесса, лежащая в основе данного раздела
Профиль проходит через шесть–восемь отдельных заводов, прежде чем поступает на объект. Покупатели спрашивают, какие из них принадлежат нам. Вот честный ответ — ведь если проектировщику сказать, что мы делаем всё сами, он перестанет верить остальной информации на этой странице.
 Партнер
 Партнер
 Партнер
 Партнер
| Процесс | Где он проходит | Что у нас осталось |
|---|---|---|
| Экструзия заготовок | Партнерский завод | Утверждение штампа, проверка первой единицы продукции на наличие охлаждающего слоя, толщины стенок и прямолинейности при поступлении. |
| Оборудование и штампы | Партнерский завод | Создание чертежей, испытания штампов и принятие решения о том, для каких профилей вообще стоит изготавливать штамп. |
| Анодирование | Партнерский завод | Толщина и цвет пленки по сравнению с утвержденным образцом; допуск партии к выпуску или отбраковка. |
| Порошковое покрытие | Партнерский завод | Подготовка поверхности, подбор цвета и принятие решений о повторной обработке потертостей. |
| Экструзия диффузоров из ПК / ПММА | Партнерский завод | Инструменты, изготовленные с учётом профиля, обеспечивающие плотное прилегание крышки к каналу, а также проверка соответствия каждой партии. |
| Литье под давлением (крышки, корпуса) | Партнерский завод | Разработка инструмента, утверждение образца отливки и проверка соответствия размеров сопрягаемой детали. |
| Обработка на станках с ЧПУ | Партнерский завод | Подтверждение программы и проверка первого экземпляра перед запуском серии. |
| Формовка торцевой заглушки и зажима | Партнерский завод | Утверждение формы и проверка прилегания к профилю, который она должна закрывать. |
| Корпус из силикона неонового цвета | Приобретено | Только подбор поставщиков и входной контроль — мы не занимаемся экструзией силикона. |
| Монтаж на ленте и монтаж поверхностных компонентов (SMT) | Приобретено | Указание номинала, шага и индекса цветопередачи (CRI), а также проверка каждой катушки при поступлении. |
| Резка и штамповка | Партнерский завод | Список деталей, допуски и стандарты по удалению заусенцев. |
| Упаковочные и экспортные документы | Партнерский завод | Технические характеристики упаковки, маркировка картонной коробки и комплект документов. |
| Окончательная сборка | Шэньчжэнь, наш | Сборка направляющей, торцевых заглушек и уплотнителей, а также проверка работы подсветки до начала упаковки. |
| Осмотр и испытания | Шэньчжэнь, наш | Все четыре контрольных пункта, а также решение о выпуске каждой партии. |
Каждый из вышеперечисленных процессов заказывается и запускается нами. Если партия оказывается бракованной, претензия предъявляется компании Helian — а не производителю экструдера, не производителю устройства для нанесения покрытия и не поставщику ленты. Именно эту единую точку ответственности стоит прописать в договоре купли-продажи.
Двенадцать из четырнадцати этапов выполняются на предприятиях-партнерах или обеспечиваются за счет поступлений от поставщиков. Два этапа, которые мы выполняем самостоятельно, — это именно те, от которых зависит, правильно ли будет отгружена партия: окончательная сборка и контроль качества. Это сделано намеренно — конец производственной линии является единственным местом, где вся сборка находится в одном месте и находится под контролем одного персонала, прежде чем она будет упакована в картонную коробку.
Каждая партия проходит четыре этапа контроля: входной контроль, контроль первого изделия, контрольный осмотр в процессе производства и предотгрузочный контроль, при этом отбор проб осуществляется в соответствии со стандартом GB2828, и каждая партия выпускается только на основании подписанного протокола. У партии, не прошедшей контроль, есть два варианта дальнейших действий — письменное разрешение на отклонение от нормы или доработка. Ничто не проходит на основании устного согласия. Контролируемые документы, лежащие в основе этих этапов контроля, доступны для общего просмотра на странице, посвящённой качеству, включая фактические предельные значения, а не их сводку.
Четыре решения, которые решают большую часть вопросов, связанных с чертежом
Проработайте эти пункты по порядку, и выбор сечения, как правило, определится сам собой. Наиболее дорогостоящие ошибки в расчетах возникают именно из-за того, что сначала выбирается сечение, а уже потом обнаруживаются ограничения.
Отправляйте ограничение, а не название продукта.
Сообщите нам, какое свободное пространство имеется, какую полосу вы планируете проложить и какие проблемы возникают на объекте. Мы предоставим вам сечение, ведомость распилов и чертеж — либо сообщим, что алюминий не подходит для этой задачи.
Отправить техническое задание →